Milling cycles: துளையிலிருந்து finished feature வரை.
G81, G82, G83, G73, tapping, boring, pocket cycles மற்றும் return planes — படங்களுடன் CNC milling விளக்கங்கள் தமிழில்.
தமிழ் + Englishஇலவச நடைமுறை விளக்கங்கள்
Code பயன்படுத்துவதற்கு முன்: இது கற்றல் குறிப்பு; machine-ready program அல்ல. சரியான controller manual, setup, tools, offsets ஆகியவற்றை சரிபார்த்து simulate செய்து supervised prove-out செய்யவும்.
முதலில் approach மற்றும் return புரிந்துகொள்ளுங்கள்.
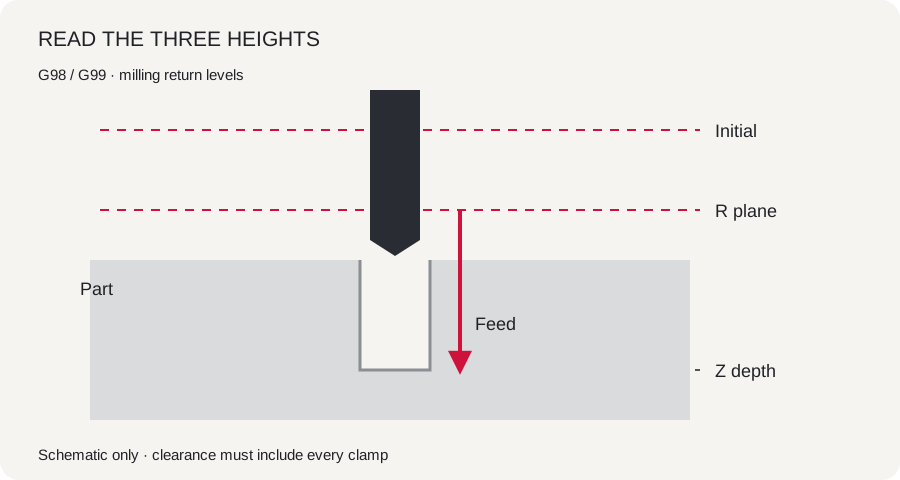
Milling: initial plane, R approach plane மற்றும் இறுதி Z depth.
Plane, feed mode, work offset, tool offset தேர்வு செய்தபின் உண்மையான setup-க்கு ஏற்ப R மற்றும் Z அமைக்கவும். Initial மற்றும் R உயரங்கள் தானாக பாதுகாப்பானவை அல்ல; clamp height மற்றும் hole இடைநகர்வையும் கணக்கிடவும்.
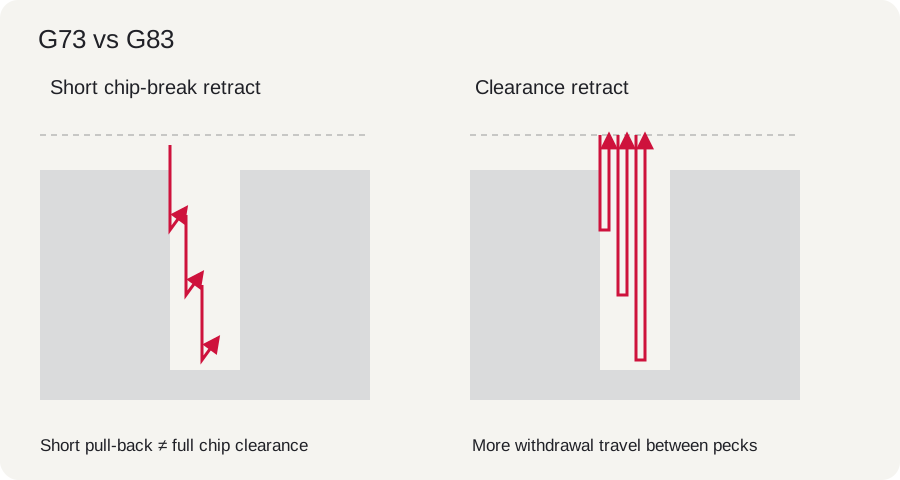
G73 சிறிய relief retract; G83 chip clearing-க்கான withdrawal.
Cycle பயன்பாடுகள் மற்றும் கவனிக்க வேண்டியவை
G81
அடிப்படை drilling
பொருத்தமான குறைந்த ஆழ hole-க்கு: hole மேல் நிலை, R approach, Z வரை feed, பின்னர் retract. Cycle active இருந்தால் அடுத்த hole-இலும் தொடரும்.
கவனிக்க: தொடர்பில்லாத நகர்வுக்கு முன் G80; drill point breakthrough allowance-ஐ பார்க்கவும்.
G82
கீழே dwell உடன் drilling
G81 போன்ற நகர்வுடன் கீழே சிறிது காத்திருக்கும். பொருத்தமான spot அல்லது counterbore பணிக்கு உதவும்.
கவனிக்க: அதிக dwell tool-ஐ தேய்க்கலாம் அல்லது சூடாக்கலாம்; P நேர அலகை உறுதி செய்யவும்.
G73
சிறிய retract peck drilling
Chip உடைய சிறிய pull-back உடன் peck செய்யும்; ஒவ்வொரு peck-க்கும் tool முழுவதும் hole-ஐ விட்டு வராது.
கவனிக்க: Chip வெளியேற்றம் போதுமானதாக இருக்க வேண்டும். Retract அளவு machine setting ஆக இருக்கலாம்.
G83
Clearance retract peck drilling
அடுத்தடுத்த ஆழங்களில் துளைத்து இடையில் clearance plane-க்கு வெளியேறும். ஆழமான hole-இல் chips வெளியேற உதவும்.
கவனிக்க: Q peck depth-ஐ process-க்கு ஏற்ப தேர்ந்தெடுக்கவும்; Haas-இல் Q மற்றும் I/J/K முறைகளை சேர்க்க வேண்டாம்.
G84
வலது thread tapping
Spindle-உடன் ஒத்திசைந்து tap உள்ளே சென்று, ஆழத்தில் reverse ஆகி அதே lead-இல் வெளியேறும்.
இது labels கொண்ட syntax விளக்கம்; இயக்கக்கூடிய machine code அல்ல. X/Y hole நிலை; Z ஆழம்; R approach plane; இந்த format-இல் Q peck increment; F active feed mode-க்கு ஏற்ப. G90/G91 coordinate பொருளை மாற்றும். Program எழுதுவதற்கு முன் உங்கள் control-ஐ உறுதி செய்யவும்.
Feed கணக்கு உதாரணம்: single-start M6 × 1 thread, 500 rpm என்றால் feed/min mode-இல் 500 mm/min; feed/rev mode-இல் 1 mm/rev. இது கணக்கு விளக்கம்; பரிந்துரைக்கப்பட்ட cutting speed அல்ல.
G87 மற்றும் G88 எங்கே?
மற்ற சில controls G87/G88-ஐ special boring-க்கு பயன்படுத்துகின்றன. இந்த வழிகாட்டியின் Haas mill cycle வரம்பில் இவை இல்லை. அவற்றின் sequence controller-ஐப் பொறுத்தது; code எண்களில் இடைவெளி இருப்பதால் ஒரு பொதுவான function விடுபட்டதாகக் கருத வேண்டாம்.
NC4U விளக்கத்துடன் கற்றுக்கொள்ளுங்கள்
ஒரு component-இன் hole, pocket, groove அல்லது thread-இல் தொடங்குங்கள். Tool என்ன செய்ய வேண்டும் என்பதை அறிந்து, பொருத்தமான cycle தேர்வு செய்து, tool, offsets, clearance-ஐ சரிபார்க்கவும். எங்கள் படங்கள் கருத்தை விளக்குகின்றன; சரியான syntax-க்கு உங்கள் machine manual பொருந்தும்.
NC4U Solutions · சொந்த கற்றல் குறிப்புகள் மற்றும் விளக்கப்படங்கள் · புதுப்பிப்பு: 9 நவம்பர் 2026.
இந்த அறிவை நடைமுறை திறனாக மாற்றுங்கள்.
Coimbatore அல்லது Chennai-இல் NC4U மூலம் CNC setting, manual programming, Mastercam பயிலுங்கள். இந்தியா மற்றும் உலகின் எந்த இடத்திலிருந்தும் online பயிற்சி பெறலாம். உங்கள் அனுபவம் மற்றும் விருப்ப மொழியைப் பகிருங்கள்.